
13803834093
两台配置相近的石墨电极切割机,在两家工厂跑出的单件成本可能相差一截。差异往往不在机身大小或电机功率上,而藏在切割工艺的细节里:刀具刃口的状态、进给节奏与材料密度的匹配、批量开料方式的选择,以及粉尘对刀具和导轨的慢性侵蚀。这些因素叠加在一起,决定了一台设备是“能用”,还是“用得住、划得来”。
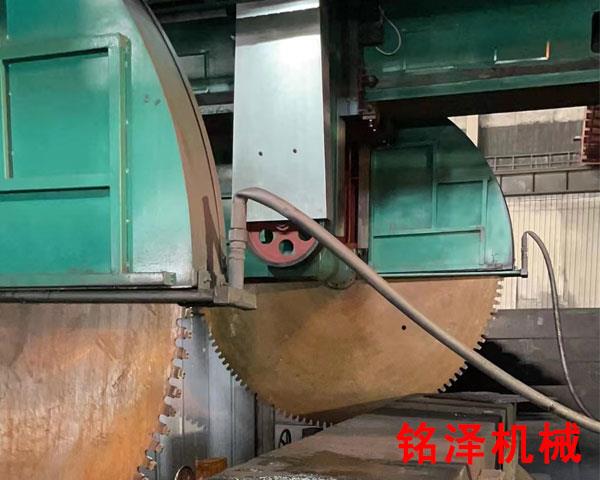
石墨的磨蚀性对刀具极不客气。细小的石墨颗粒持续刮擦前刀面与后刀面,国产普通刀具在石墨加工中往往只能维持三到四个小时的有效切削,品质较好的也不过五小时上下。刃口一旦出现微观缺口,崩边率随之上升,操作者为了“切得动”而加大切深,反而把崩边风险推得更高——有实验数据显示,切削深度超过0.5mm时,崩边发生率可提高四成以上。石墨电极切割机的工艺设定,需要把刃口半径、单次切深与进给速度作为一个整体来匹配,而不是等刀具磨钝了再被动更换。
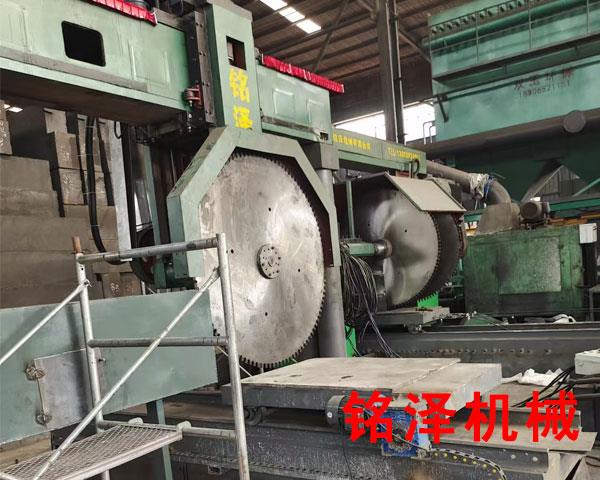
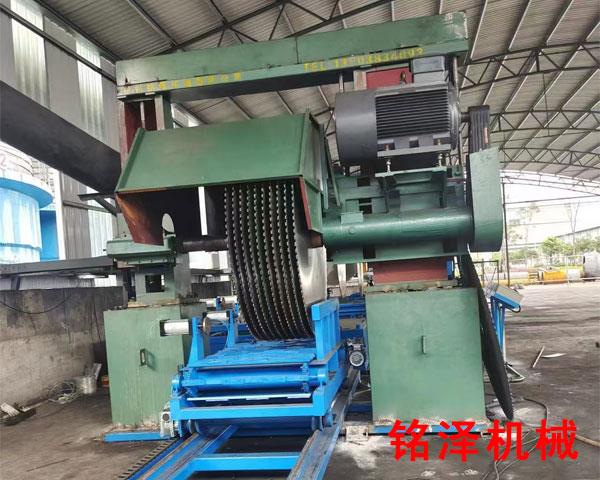
批量开料环节,设备结构的选择同样影响成本。单片锯反复走刀,切口反复承受切削应力,崩边和不平整的概率累积上升,材料损耗也随之放大。多锯片同步锯切的思路则不同,一次进料同时分出多片,锯缝窄、走刀次数少,单位产量的切口损耗和人工干预都压了下来。铭泽机械在石墨多片锯切机上采用多锯片同步结构与伺服送料定长,正是针对批量分片场景减少反复走刀带来的边缘损伤和尺寸波动。
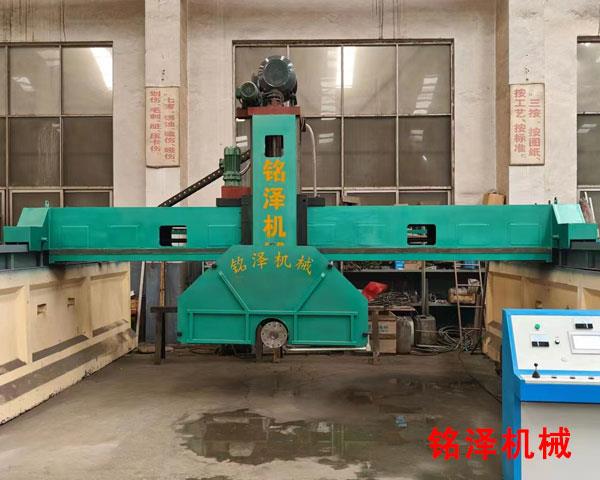
还有一个容易被低估的变量是粉尘。石墨粉尘不仅污染车间,还会渗入导轨、丝杠和刀具夹持界面,加速运动精度的衰减和刀具偏摆。石墨电极切割机如果除尘风量与切割点不匹配,刀具实际承受的磨损会比账面数据更快。铭泽机械在碳素桥式切割机和多片锯切机上配置的密封防护与集尘结构,指向的正是把粉尘从切削区和精密部件之间隔开。
选石墨电极切割机,参数表上的功率和行程只是入场券。真正拉开成本差距的,是刀具和参数是否匹配材料行为、批量开料方式是否减少了重复走刀、除尘是否真正护住了刀具和导轨。把这些工艺链条理清楚,比单纯比较设备报价更有意义。
亚星娱乐手机版登录,可在线留言预约来厂参观考察!


亚星娱乐手机版登录是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093


