
13803834093
很多人在挑高速石墨带锯床时,第一眼看的就是最高线速度,仿佛数字越大设备越强。实际用下来才发现,转速只是入场券,真正决定切割质量、锯带寿命和综合成本的,是整机系统能不能把高转速稳住。铭泽机械在石墨加工现场的反馈中反复遇到一类情况:设备标称转速不低,但切硬质石墨时锯条跑偏、切面崩边,问题往往不在转速本身,而在张紧、导向和进给之间的匹配没跟上。
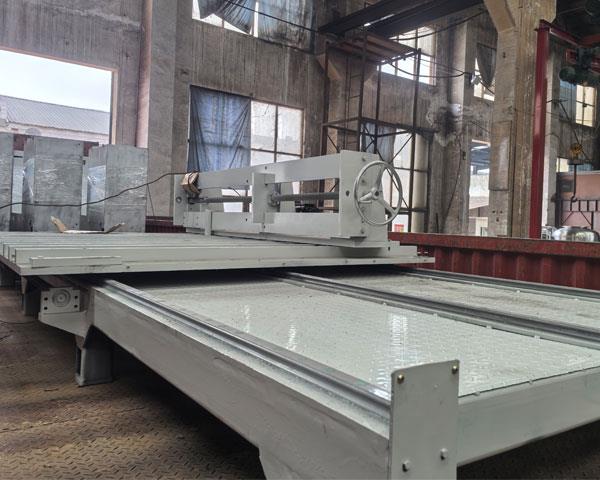
锯条张紧与导向刚性,决定高转速下切面是否可控。石墨脆性大,锯带在高速运行时哪怕出现微小振动,传到工件边缘就是崩口。高速石墨带锯床需要把锯条张紧力控制在稳定区间,同时用硬质合金导向块把锯带运行路径锁住。铭泽机械在立式机型上对导向结构与床身刚性做了协同校核,目的就是让高线速度不变成“晃着切”,而是切得越快越要稳。
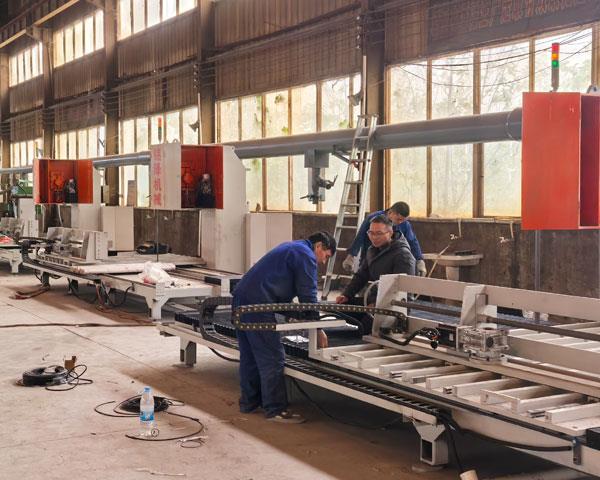
进给伺服与变频调速的配合,比单纯拉高转速更影响适应性。不同石墨件密度、壁厚、形状差异很大,统一参数硬切,要么效率上不去,要么边缘质量下来。高速石墨带锯床通过伺服进给实时匹配切削阻力,让薄壁件和厚实件各走各的节奏。铭泽机械在参数调试环节强调“一件一匹配”,而不是把转速旋钮一拧了事,这样批量生产中的一致性才有保障。
除尘联动,是被低估的寿命变量。石墨粉尘导电且易堆积,一旦侵入导向部位,锯带跑偏和切面恶化只是时间问题。高速石墨带锯床配套的负压除尘如果只在切割点附近做样子,粉尘照样会往关键部位钻。合理的做法是让除尘风量与锯切启停联动,切割一开、抽吸即到,切割一停、余粉带走。铭泽机械在机型设计时把除尘接口与锯条运行区域对齐,减少粉尘滞留死角,锯带更换周期自然拉长。
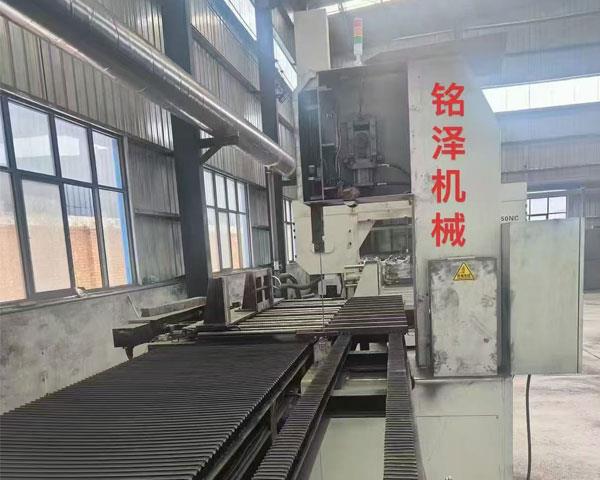
窄锯缝带来的出材率账,比设备差价更值得算。高速石墨带锯床配合金刚石薄锯带,锯缝可以压到0.7mm左右。石墨电极、热场件这类贵料,每刀省下的原料在批量生产中累积起来,往往比选型时纠结的那点差价更实在。
说到底,选高速石墨带锯床不是挑一台转速最高的机器,而是找一套能把高速、刚性、除尘和进给匹配到一起的切割方案。铭泽机械围绕石墨脆性特征所做的整机调校,最终要回答的也是同一个问题:设备跑起来之后,每一刀的综合成本是不是真的降下来了。
亚星娱乐手机版登录,可在线留言预约来厂参观考察!


亚星娱乐手机版登录是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093


