
13803834093
石墨坩埚切割机在多规格混线生产中,换产效率与切口精度往往相互拉扯:调得快,首件容易超差;调得细,停机时间又难以承受。不少现场把换产交给“老师傅手感”,结果不同班次之间的质量波动始终压不下来。真正需要理顺的,不是某一项参数的高低,而是把工装、参数、确认和清理串成一套可重复的换产动作。
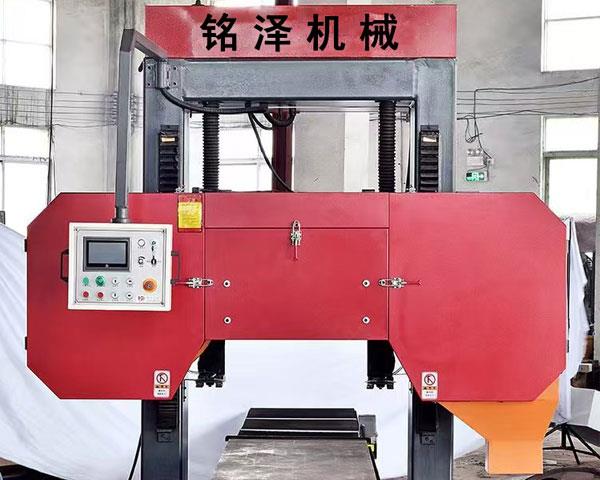
工装基准先做到可复现
不同直径、不同壁厚的坩埚轮换上线,如果每次换产都从头找正,时间好在调整上,精度还取决于操作者经验。可调定位工装配合刻度或限位块,能让常用规格的装夹位置快速回到已知基准,换产时只做微调而非重新对刀。铭泽机械在石墨坩埚切割机的工装配置中强调可调定位与快速锁紧,指向的正式换产后切割基准的一致性,减少反复试切带来的原料与工时消耗。
参数按规格预存,换产直接调用
进给速度、锯带线速度、张紧力、分段进给方式,这些参数随坩埚直径和壁厚变化。若每次换产都凭经验临时设定,不仅慢,还容易漏项,而漏掉一项就可能标线为崩边或切缝偏斜。石墨坩埚切割机的数控系统应建立规格对应的参数库,换产时调用后仅需做小幅修整。参数库的建立是一次性投入,回报落在每一次换产的稳定性和可追溯性上。铭泽机械在石墨坩埚切割机应用中,可根据用户产品规格提供参数建议,帮助缩短从试切到批量投产之间的摸索周期。
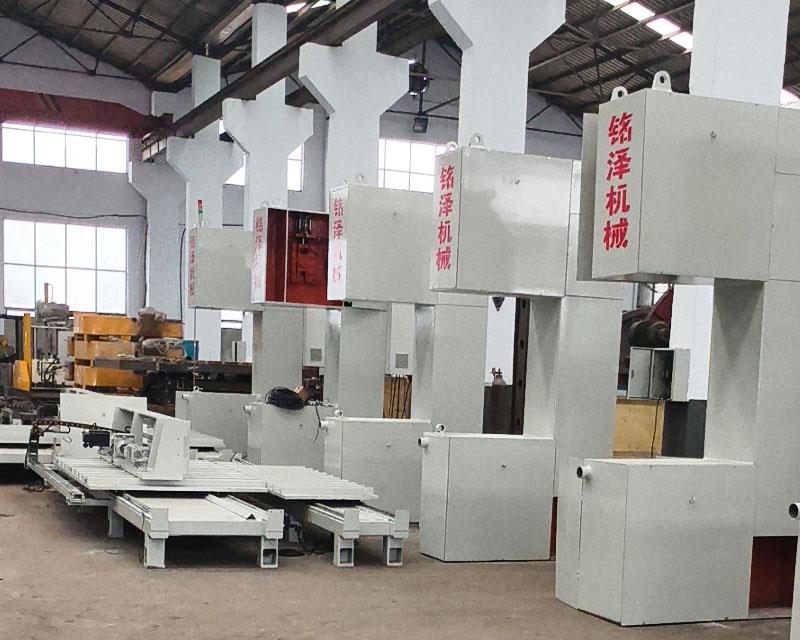
首件确认要固定检查项
换产后不能只看“切得动”就放行。切缝偏斜、边缘崩边、尺寸公差和切面粗糙度,应作为固定的首件检查项逐条确认,装夹与参数匹配无误后再进入批量。做成简表按项打勾,比凭印象仿形更可靠,也把不同班次之间的判断标准拉回到同一条线上。
换产间隙同步处理锯带与除尘
换产停顿的间隙,恰是检查锯带磨损、清理吸尘管路和切割区积尘的合适时机。锯带钝化后若继续沿用原参数,换产后出现的崩边很容易被误判为“新规格参数不对”,把排查引向错误方向;粉尘堆积同样会干扰新规格的切口质量。把这两项固定进换产流程,后续异常的排查成本会明显下降。
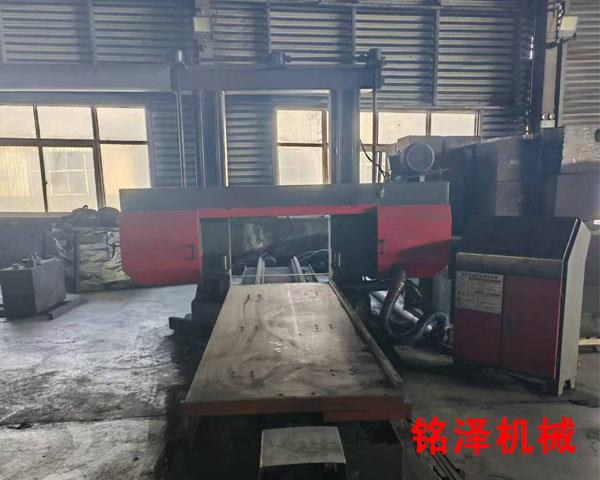
批量换产的效率与精度并非不可兼得。工装基准可复现、参数调用有依据、首件确认有清单、辅助清理不遗漏,石墨坩埚切割机就能在频繁切换规格时保持稳定输出。设备提供的是基础条件,流程决定每一次换产能否既快又稳地落到批量成产中。
亚星娱乐手机版登录,可在线留言预约来厂参观考察!


亚星娱乐手机版登录是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093


